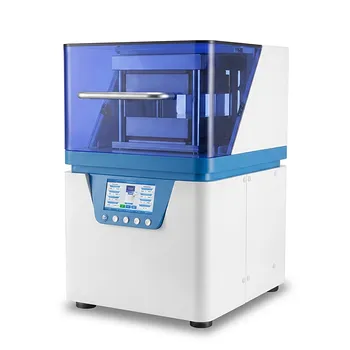
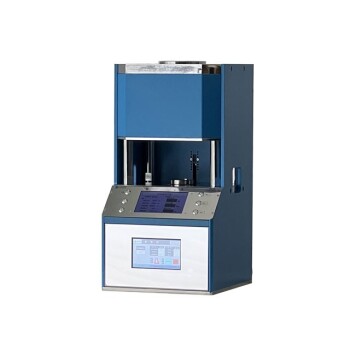
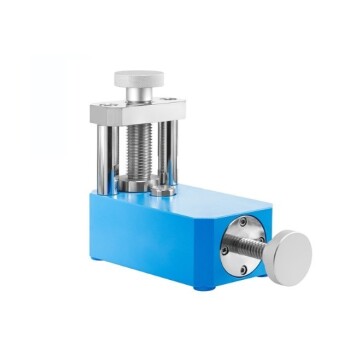
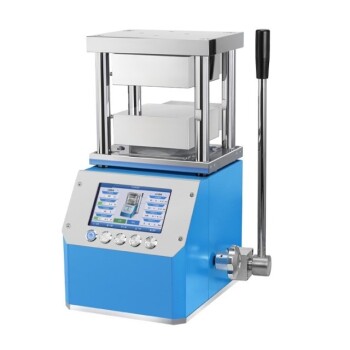
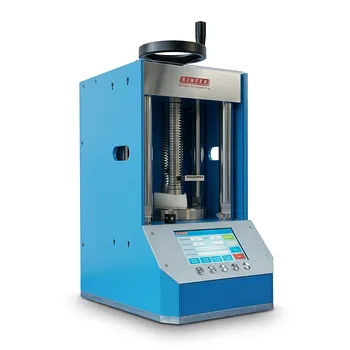
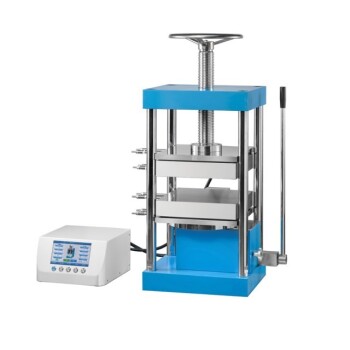
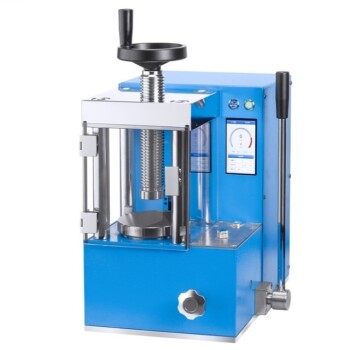
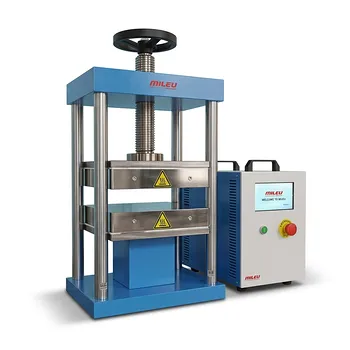
유압 벤치 프레스는 일축 분말 압축의 주요 메커니즘 역할을 합니다. 다이(die) 내의 Y-TZP 및 스테인리스 스틸 분말 혼합물에 높은 축 방향 압력을 가함으로써, 프레스는 예비 치밀화를 달성하고 느슨한 재료를 고체 상태의 "그린 콤팩트"로 변환합니다. 이 단계는 디스크와 같은 재료의 초기 형상을 정의하는 동시에, 이후의 모든 열처리 및 기계적 처리에 필요한 입자 간 접촉을 형성합니다.
유압 벤치 프레스는 제어된 압력을 사용하여 입자 재배열 및 기계적 맞물림을 강제함으로써 원료 분말과 구조화된 재료 사이의 간극을 메웁니다. 이 공정은 취급 및 후속 처리를 견딜 수 있을 만큼 밀도가 높고 강한 "그린 바디(green body)"를 생성합니다.
느슨한 분말을 고체 형상으로 변환
일축 압력 및 형상 정의
프레스는 견고한 몰드나 다이에 담긴 복합 분말에 정밀한 축 방향 힘을 가합니다. 이러한 일축 압축은 분말이 특정하고 반복 가능한 기하학적 형상을 갖도록 보장하며, 이는 일관된 재료 테스트 및 부품 제조를 위한 기본 요구 사항입니다.
내부 저항 극복
개별 Y-TZP 및 스테인리스 스틸 입자 사이의 내부 마찰을 극복하기 위해 350 MPa에서 600 MPa에 이르는 고압 적용이 필요합니다. 이 힘은 입자들이 서로 미끄러지며 빈 공간을 채우고 분말 질량의 부피를 크게 줄일 수 있게 합니다.
예비 치밀화 확립
생산의 최종 단계는 아니지만, 벤치 프레스는 재료가 생존하는 데 필요한 초기 치밀화를 제공합니다. 이 "예비" 밀도는 등압 압축(isostatic pressing)이나 고온 소결로 넘어가는 과정에서 시편이 붕괴되거나 균열이 생기지 않도록 보장하기 때문에 매우 중요합니다.
입자 수준 상호작용의 메커니즘
재배열 및 공극 채우기
초기 하중 하에서 프레스는 분말 입자의 재배열을 강제하여 더 효율적인 패킹 구조로 밀어 넣습니다. 이러한 움직임은 분말 질량에서 공기를 효과적으로 밀어내어 완성된 복합재의 구조적 결함으로 이어질 수 있는 내부 기공을 최소화합니다.
탄성 및 소성 변형
압력이 증가함에 따라 입자는 탄성 및 소성 변형을 겪으며, 세라믹(Y-TZP)과 금속(스테인리스 스틸) 상 사이의 접촉 면적을 증가시킵니다. 이러한 변형은 취급 중에 콤팩트가 온전한 상태를 유지하는 데 필요한 "그린 강도"를 발달시키는 데 중요합니다.
기계적 맞물림을 위한 산화막 파괴
높은 압력은 스테인리스 스틸 입자 표면의 산화막 분해를 촉진합니다. 새로운 금속 표면을 노출함으로써 프레스는 기계적 맞물림과 더 가까운 원자 근접성을 가능하게 하며, 이는 소결 중 효과적인 원자 확산을 위한 필수 전제 조건입니다.
상충 관계 및 한계 이해
밀도 구배 및 마찰
압력이 일축(한 방향 또는 두 방향)으로 가해지기 때문에 분말과 다이 벽 사이의 마찰로 인해 밀도 구배가 발생할 수 있습니다. 즉, 콤팩트의 중심부나 가장자리의 밀도가 약간 다를 수 있으며, 이것이 균일성을 달성하기 위해 이 단계 후에 종종 등압 압축을 수행하는 이유입니다.
과도한 압축의 위험
치밀화를 위해 높은 압력이 필요하지만, 재료의 한계를 초과하면 적층(lamination) 또는 압력 균열이 발생할 수 있습니다. 압력이 너무 빨리 해제되거나 특정 Y-TZP/스틸 비율에 비해 너무 높으면, 입자의 탄성 회복으로 인해 그린 바디가 다이에서 나오자마자 파손될 수 있습니다.
예비 밀도 vs 최종 밀도
유압 프레스는 완제품이 아닌 1차 치밀체를 만든다는 점을 인식하는 것이 중요합니다. 그린 콤팩트는 소결 과정을 거치기 전까지는 다공성이고 비교적 취약하며, 소결 과정에서 고온이 실제 결합과 재료의 최종 수축을 유발합니다.
재료 목표를 위한 올바른 선택
Y-TZP 및 스테인리스 스틸 복합재의 성공 여부는 초기 압축이 얼마나 정밀하게 관리되느냐에 달려 있습니다.
- 주요 초점이 취급 내구성인 경우: 콤팩트의 기계적 맞물림과 그린 강도를 극대화하기 위해 프레스가 최소 400 MPa에 도달하도록 하십시오.
- 주요 초점이 최종 부품 정밀도인 경우: 안정적인 입자 재배열과 내부 응력 최소화를 위해 압축 단계에서 일정한 유지 시간(예: 300초)을 사용하십시오.
- 주요 초점이 최대 이론 밀도인 경우: 유압 프레스를 형상을 만드는 예비 성형 단계로 사용하고, 그 후 냉간 등압 압축(CIP)을 수행하여 일축 압축에 내재된 밀도 구배를 제거하십시오.
유압 벤치 프레스는 단순한 분말 혼합물을 첨단 재료 합성의 복잡성을 견딜 수 있는 실행 가능하고 구조화된 전구체로 변환하는 기초 도구입니다.
요약 표:
| 공정 단계 | 주요 메커니즘 | 그린 콤팩트에 대한 주요 이점 |
|---|---|---|
| 분말 압축 | 일축 축 방향 힘 | 초기 형상 및 치수 정의 |
| 치밀화 | 입자 재배열 | 내부 기공 및 빈 공간 감소 |
| 강도 형성 | 소성 변형 | 취급을 위한 그린 강도 발달 |
| 소결 전 단계 | 기계적 맞물림 | 원자 확산을 위한 재료 준비 |
KINTEK 정밀 장비로 재료 합성 최적화
완벽한 그린 콤팩트를 달성하려면 정밀도와 제어가 필요합니다. KINTEK은 포괄적인 실험실 압축 솔루션을 전문으로 하며, 수동, 자동, 가열식, 다기능 및 글로브박스 호환 모델 등 다양한 제품군을 제공합니다.
배터리 연구를 발전시키든 복잡한 Y-TZP 및 스테인리스 스틸 복합재를 개발하든, 당사의 장비(첨단 냉간 및 온간 등압 프레스 포함)는 밀도 구배를 제거하고 구조적 무결성을 보장하도록 설계되었습니다.
실험실의 압축 결과를 한 단계 높일 준비가 되셨습니까? 지금 당사 전문가에게 문의하여 귀하의 연구 목표에 맞춘 이상적인 압축 솔루션을 찾으십시오!
참고문헌
- Kelvin Chew Wai Jin, S. Ramesh. Mechanical Characterization of Zirconia Ceramic Composite. DOI: 10.1051/matecconf/201815202006
이 문서는 다음의 기술 정보도 기반으로 합니다 Kintek Solution 지식 베이스 .
관련 제품
- 다단계 프로그래밍 제어 및 내장 수냉식 플레이트(180x180mm)를 갖춘 자동 유압 열프레스 기계
- 고급 재료 샘플 준비 및 산업 연구를 위한 대형 플레이트 및 정밀 온도 제어 자동 유압 핫 프레스
- 실험실용 가열판이 있는 자동 고온 가열 유압 프레스 기계
- 실험실용 유압 프레스 2T 실험실 펠릿 프레스 KBR FTIR용
- 핫 플레이트 유압 프레스 기계가 통합된 수동 가열식 유압 실험실 프레스